

Ми в Andy Marine віримо, що практичні виробничі знання є одним із найцінніших активів, створених з часом.
У нашій майстерні працюють інженери, спеціалісти з виробництва та досвідчені техніки, які багато років працювали з морським обладнанням із нержавіючої сталі — від вибору матеріалів і процесів лиття до обробки та контролю якості.
Багато з цих ідей ми отримуємо завдяки щоденному досвіду виробництва: розуміння того, чому компонент виходить з ладу, як різні матеріали працюють у морському середовищі та які деталі справді важливі при розробці надійного апаратного забезпечення.
Однак ці практичні знання часто діляться лише всередині майстерні та рідко досягають клієнтів, які приймають рішення щодо пошуку та розробки.
ІНЖЕНЕР РОЗГОВОРИТЬ — це наша спроба організувати ці розмови та поділитися досвідом виробництва морського обладнання.
У цій серії ми обговорюємо матеріали, виробничі процеси, міркування щодо дизайну та реальні уроки з точки зору виробника морського обладнання.
Сьогодні ENGINEER TALKS Ep.22 представлений інженером Чжаном, написаний мною, редактором.
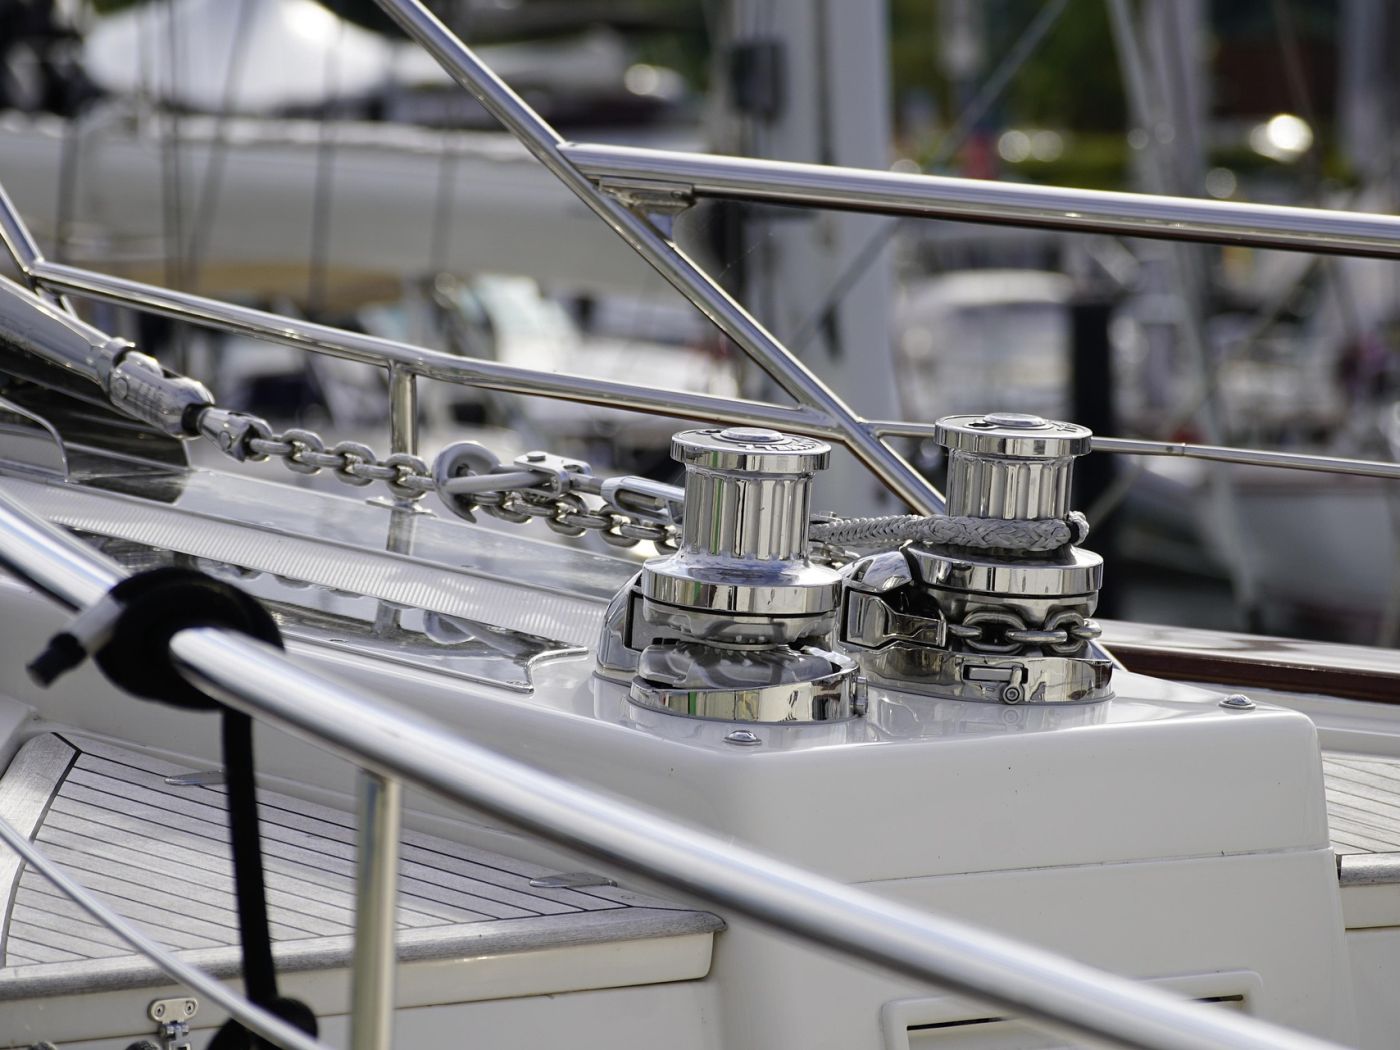
1. Два витки ланцюга, одна марка: чому «10 мм» ще не відповідь
Дві котушки якірного ланцюга з короткою ланкою можуть нести ту саму штамп 10 мм, але при цьому поводитись по-різному на тому самому брашпилі. Одна довжина падає в циганську кишеню і плавно виплачується; інша сидить трохи високо на кінчиках зубів і під навантаженням починає проскакувати — одна ланка піднімається вгору, наступна жорстко приземляється, ланцюг перелазить по зірочці замість того, щоб сидіти в ній.
Штамп діаметра не помилковий. Ланцюг товщиною 10 мм справді має номінальний діаметр прутка приблизно 10 мм. Штамп не говорить вам про довжину кожної ланки або ширину отвору всередині неї, і це ті розміри, які фактично захоплює зірочка брашпиля. Два ланцюги можуть мати один і той же номінальний діаметр і все одно відрізнятися настільки, ланка за ланкою, що один підходить для кишенькового вирізу для іншого калібрування, а інший ні.
Для будь-кого, хто замінює ланцюг або вказує новий, це перетворює просте вимірювання на коротку послідовність запитань: до якого калібрування зроблено ланцюг, які розміри готової ланки та для чого був вирізаний циган на брашпилі. У цій статті розглядаються ці три по порядку.
2. Що насправді вимірює кожен параметр посилання
Перш ніж будь-яка діаграма стане в нагоді, варто визначити, що означає кожен вимір, оскільки те саме посилання описується різними символами в різних документах.
- Діаметр прутка (дроту) — d.Товщина сталі, що утворює ланку. Це «номінальний розмір», надрукований на етикетці: 6 мм, 8 мм, 10 мм.
- Висота — стор.Внутрішня довжина однієї ланки, виміряна між внутрішніми гранями на кінцях ланки. Деякі документи називають це внутрішньою довжиною.
- Внутрішня ширина.Чіткий отвір між двома сторонами ланки.
- Зовнішня ширина.Зовнішня ширина ланки, виміряна від зовнішнього краю до зовнішнього краю.
Розрізнення тут має таке ж значення, як і визначення: номінальне маркування, виміряний розмір і граничний розмір — це три різні речі. Номінальний розмір - це етикетка. Виміряний розмір - це те, що штангенциркуль зчитує на певній частині ланцюга. Граничний розмір — визначений мінімум або максимум — це те, що дозволяє стандарт, і саме з ним слід порівнювати, коли вирішується, чи буде ланцюг сидіти.
Два метричні стандарти, використані в цій статті, позначають ту саму геометрію по-різному. DIN 766 використовує d для діаметра стрижня, t для внутрішньої довжини (крок), b1 для внутрішньої ширини та b2 для зовнішньої ширини. ISO 4565 використовує dn для номінального діаметра, p1 для кроку, w1 для внутрішньої ширини та w для зовнішньої ширини, вказуючи w1 як мінімум і w як максимум.
d (DIN 766) | dn (ISO 4565)
товщина круглої сталі — ланцюг «10 мм» — дріт 10 мм
t (DIN 766) | p1 (ISO 4565)
чиста довжина всередині однієї ланки
b1 (DIN 766) | w1 хв (ISO 4565)
чистий отвір усередині посилання
b2 (DIN 766) | w max (ISO 4565)
зовнішній край до зовнішнього краю
| Розмір | Що він вимірює | DIN 766 | ISO 4565 |
|---|---|---|---|
| Діаметр прутка (дроту). | Товщина круглої сталі, з якої зігнута ланка — номінальний розмір на етикетці, наприклад 10 мм. | d | дн |
| Внутрішня довжина (крок) | Чиста відстань усередині ланки, від внутрішнього краю одного кінця до внутрішнього краю іншого | t | p1 |
| Внутрішня ширина | Чиста ширина отвору всередині ланки | b1 | w1 (вказано як мінімум) |
| Зовнішня ширина | Зовнішня ширина по ланці, від зовнішнього краю до зовнішнього краю | b2 | w (вказано як максимум) |
3. Дві метричні калібрування: DIN 766 та ISO 4565
Коротколанковий якірний ланцюг для малих суден відкалібрований за двома окремими метричними сімействами, і різниця між ними не косметична.
ISO 4565:1986 поширюється на якірні ланцюги з номінальним діаметром від 6 мм до 12 мм для малих суден, що керуються брашпилем судна; стандарт говорить, що він не поширюється на ланцюги, які використовуються для підйому. Його розміри відповідають простій основі: крок p1 дорівнює тричі номінального діаметра dn; мінімальна внутрішня ширина w1 становить 1,35 dn; а максимальна зовнішня ширина w становить 3,6 dn. Ці зв’язки створюють рядки ISO на діаграмі нижче.
DIN 766 є окремим метричним стандартом для коротколанкових ланцюгів, який містить у таблиці ширший набір номінальних розмірів. Це не переклад ISO 4565, і вони не є взаємозамінними. Довжина ланцюга виготовляється, маркується та постачається до однієї калібрувальної сім’ї, а не до обох одночасно.
Ніде це не так чітко, як при 10 мм, єдиному спільному розмірі, де дві родини розходяться: DIN 766 визначає 28 мм, а ISO 4565 визначає 30 мм для однакового номінального діаметра прутка. При 8 мм крок збігається на 24 мм в обох, але дозволена максимальна зовнішня ширина все ще відрізняється — 27,2 мм за DIN 766 проти 28,8 мм за ISO 4565. Два калібрування відрізняються повним набором розмірів ланки, а не одним розміром або одним числом.
4. Таблиця розмірів якірного ланцюга (ідентифікаційна інформація)
У таблиці нижче наведено геометрію ланки, опубліковану за кожним стандартом, за номінальними розмірами, де ці значення доступні. Це включено, щоб покупець міг визначити, який ланцюжок, ймовірно, буде, а не для схвалення циганської посадки.
| Серія Spec | Номінальний діаметр ланцюга d (мм) | Крок / внутрішня довжина (мм) | Внутрішня ширина (мм), ISO w1 min / DIN b1 | Зовнішня ширина (мм), макс — ISO w макс / DIN b2 макс |
|---|---|---|---|---|
| ISO 4565 | 6 | 18 | 8.1 | 21.6 |
| ISO 4565 | 8 | 24 | 10.8 | 28.8 |
| ISO 4565 | 10 | 30 | 13.5 | 36 |
| ISO 4565 | 12 | 36 | 16.2 | 43.2 |
| DIN 766 | 6 | 18.5 | 7.2 | 20.4 |
| DIN 766 | 7 | 22 | 8.4 | 23.8 |
| DIN 766 | 8 | 24 | 9.6 | 27.2 |
| DIN 766 | 10 | 28 | 12 | 36 |
| DIN 766 | 11 | 31 | 13.2 | 40 |
| DIN 766 | 13 | 36 | 15.6 | 47 |
| DIN 766 | 14 | 41 | 16.8 | 50 |
| DIN 766 | 16 | 45 | 19.2 | 58 |
Призначення та джерело діаграми.Ця таблиця є довідником для ідентифікації, а не затвердженням сумісності з циганами. Значення ISO 4565 взято з таблиці розмірів самого стандарту; значення DIN 766 взяті з таблиці стандартів через галузеве посилання та перехресно перевіряються з технічними даними виробника ланцюга. Жодне наближення виробника не включено, і жодна комірка не заповнена екстраполяцією із сусіднього розміру. Цифри є власними обмеженнями стандартів: внутрішня ширина ISO як мінімум, зовнішня ширина ISO як максимум і DIN 766 зовнішня ширина b2 як максимум, з DIN 766 внутрішня ширина b1, зазначена в таблиці як внутрішня ширина.
Два 10-мм ряди — це пара, яку найчастіше плутають у полі. Їхній крок відрізняється на 2 мм на ланку, і ця різниця накопичується по всій довжині ланцюга — тому невідповідне калібрування зазвичай відображається як пропуск, а не як явно неправильний ланцюг. Вимірювання декількох ланок у серії, а не однієї ланки, є практичним способом побачити, за яким калібруванням виконано ланцюг.
5. Чому підходить циган, а не лейбл
Брашпиль циганка — ланцюжок — не є зірочкою загального призначення. Його кишеня оброблена таким чином, щоб приймати конкретну ланку: певний діаметр прутка, певний крок і певну ширину. Усі три врізані в одну кишеню, тому ланцюг має відповідати всім трьом одразу, а не лише номінальному діаметру.
Механізм найлегше побачити по тону. Коли ланцюг рухається, кожна ланка має опускатися в кишеню і лежати плазом на своєму гнізді, тоді як наступна ланка підхоплюється зубом. Якщо крок задовгий для кишені, ланка приземляється на кінчику зуба, а не на гніздо. Під час натягу ланцюг піднімається вгору, наступна ланка також сідає неправильно, і хід стає серією пропусків — ланцюг перелазить по зірочці, а не захоплює її. Якщо крок занадто малий, ланки переповнюють кишеню, а ланцюжок зв’язується. Помилки ширини поводяться так само на іншій осі: занадто широка ланка перекриває стінки кишені та не може сидіти, тоді як надто вузька ланка рухається нещільно та може скручуватися замість стеження.
Ось чому стендовий тест мало що підтверджує. Вставлення кількох ланок у ланцюг вручну або повільне обертання зіркового колеса без навантаження може виглядати переконливо на ланцюзі, який працюватиме неправильно після застосування напруги та руху. Кишеня має лише приймати кожне посилання протягом повного циклу під навантаженням пошуку. Робочий запас вбудований у кишеню виробником брашпилів, але розмір цього запасу різниться між моделями, і жодна цифра допуску не застосовується до кожного цигана.
Практичний висновок полягає в тому, що власне маркування цигана є основним ідентифікатором. Штамп на ланцюжку, який читається разом із інструкцією до брашпиля, вказує на стандарт і розмір кишені. Ланцюг не можна запускати на циганці, обробленій за іншим стандартом, навіть якщо номінальний розмір виглядає однаковим.
6. Наказ про перевірку закупівлі
Для заміни або нової збірки перевірки виконуються в такому порядку — від фіксованої частини системи до змінної частини:
- Читайте спочатку циганку.Визначте модель брашпиля та зіркового колеса та прочитайте штамп на циганці разом із посібником з брашпиля. У маркуванні вказується стандартний і номінальний розмір кишені, на який викроєна кишеня; це постійне посилання для всього, що йде далі.
- Відповідає заявленому стандарту та маркуванню ланцюга.Перевірте, до якої серії калібрування виготовлений ланцюг і як її позначає виробник, і переконайтеся, що це відповідає циганському.
- Перевірте готові розміри за зразком.Покладіть принаймні десять ланок рівно, міцно їх затягніть і виміряйте від зовнішнього краю до зовнішнього краю на чистій, незношеній ділянці; одну ланку неможливо точно виміряти. Порівняйте результат із заявленими виробником розмірами для цього калібрування. Зношений ланцюг буде довшим, ніж був виготовлений, тому використаний ланцюг не повинен бути єдиною основою для визначення розміру нового.
- Отримайте точну специфікацію в письмовій формі та запустіть зазначену перевірку відповідності.Підтвердьте специфікацію постачання з виробником ланцюгів і виробником брашпилів і виконайте перевірку придатності, визначену виробником брашпилів, перш ніж закріпити за судном повну довжину.
Перший і другий кроки визначають, який ланцюжок навіть є кандидатом. Кроки третій і четвертий підтверджують, що ланцюг дійсно поставив сірники — і це кроки, які найчастіше пропускають, коли заміну замовляють лише за діаметром.
7. Що нам надіслати
Підтвердження придатності – це документація перед покупкою. Щоб підтвердити точну специфікацію постачання для ланцюга на певну брашпиль, надішліть нам:
- брашпиль і циганка, або штампування на ланцюжку;
- маркування на ланцюжку, що використовується в даний момент (стандарт і розмір);
- необхідна специфікація ланцюга — калібрувальне сімейство, номінальний розмір і необхідна довжина;
- будь-який відповідний креслення або сторінку посібника з брашпиля.
Ми будемо працювати з ними, щоб підтвердити специфікацію того, що ми можемо поставити. Ми не сертифікуємо комбінацію ланцюга та ланцюга за одним виміром, і ми не можемо обіцяти, що довільний ланцюг і ланцюг будуть сумісні — це залежить від калібрування та виробничих допусків цигана, якими керує виробник брашпилів.
Наше поточне кріплення наведено нижчеякірний ланцюг. Там, де необхідний вхід ланцюга з нержавіючої сталі DIN 766, він наведений тут:якірний ланцюг з нержавіючої сталі DIN 766. Цей список продуктів є лише точкою входу; це само по собі не є доказом того, що дана партія відповідає будь-якому конкретному стандарту, а підтвердження розмірів все одно надходить із документації виробника.


