
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

ENGINEER TALKS Ep.09: Аналіз несправності апаратного забезпечення Marine Hatch: петлі та засувки
Ми в Andy Marine віримо, що практичні виробничі знання є одним із найцінніших активів, створених з часом.
У нашій майстерні працюють інженери, спеціалісти з виробництва та досвідчені техніки, які роками працювали з судновим обладнанням із нержавіючої сталі — від вибору матеріалів і точного лиття за виплавленими моделями до механічної обробки, полірування та контролю якості конвеєра.
Багато з цих ідей ми засвоїли на важкому шляху під час щоденного виробництва та повернення в польові умови: розуміння того, чому засув зав’язується після сезону на воді, чому шарнір клацає на кулаку під ударом хвилі та які тонкі ливарні та монтажні деталі запобігають дорогим претензіям по гарантії.
Однак ці практичні знання часто зберігаються в майстерні й рідко доходять до суднобудівників, військово-морських архітекторів і менеджерів із закупівель, які приймають важливі рішення щодо пошуку джерел.
ІНЖЕНЕР РОЗГОВОРИТЬ — це наша спроба поділитися цим реальним досвідом виробництва.
У цій серії ми обговорюємо матеріали, інструменти, виробничі процеси та відверті уроки в цеху з точки зору відданого виробника морського обладнання.
Сьогодні ENGINEER TALKS Ep.09 представлений інженером Ву, написаний мною, редактором.
У будівництві суден і закупівлі обладнання, коли палуба виходить з ладу, миттєва реакція часто пов’язана з маркою матеріалу — припустимо, що хтось поставив нержавіючу сталь нижчого якості або не надав захист від корозії.
Однак після перевірки незліченної кількості повернутих палубних пристосувань із верфей і центрів гарантійного обслуговування наша команда майстерень бачить зовсім іншу реальність. Фурнітура люків, зокрема петлі палуби, засувки, поворотні замки та кільця, що кріпляться врівень, рідко виходять із ладу лише через загальну іржавію. Натомість передчасні відмови на воді майже завжди викликані механічними та геометричними реаліями:кишені, що вловлюють воду, які позбавляють сталь кисню, гострі внутрішні кути лиття, які концентрують хвилеподібний удар, нерівномірна товщина стінок, що спричиняє приховану внутрішню пористість, і занижені монтажні інтерфейси, які розриваються на композитні серцевини палуби.
Морські люки працюють в одній із найважчих зон на будь-якому судні. По них ходять, закривають їх під сильним хвилюванням, обливають соляними бризками та миють агресивними хімічними засобами для миття. Коли обладнання вибирається виключно на основі блискучої фотографії з каталогу без оцінки того, як воно справляється з реальними динамічними навантаженнями та дренажем, поломка є лише питанням часу.
Цей посібник ділиться нашими практичними спостереженнями на семінарі про те, чому апаратне забезпечення люків виходить з ладу під час експлуатації, і на що слід звернути увагу суднобудівникам, дизайнерам і керівникам монтажу, щоб усунути ці ризики до того, як компоненти потраплять на виробничу лінію.

1. Петлі палуби: втомні руйнування, водяні пастки та небезпека гострих кутів
Петлі палуб на важких люках двигунів, лазаретах і живих колодязях витримують безперервні циклічні навантаження. Кожного разу, коли судно врізається в хвилю, вся маса кришки люка чинить сильну силу консольного важеля прямо в основу шарніра та кулака. Під час огляду зламаних петель, повернутих з поля, несправності майже завжди зосереджені в двох конкретних місцях:з'єднання кулакаівиїмку для кріпильного гвинта.
Феномен «водяної пастки»:
Нержавіюча сталь класу 316 покладається на безперервний контакт із розчиненим у навколишньому повітрі киснем для підтримки та відновлення мікроскопічної захисної плівки з оксиду хрому. Якщо шарнірне лиття розроблено з плоскими заглибленими монтажними кишенями або щільними, недренованими зазорами між кулаками, всередині є промивна вода та сольові бризки. Потрапивши в застійну, позбавлену кисню кишеню, сталь не може відновити свій пасивний шар. Застійна солона вода стає кислою, ініціюючи локалізовану щілинну корозію та точкову корозію, яка швидко діє як невидима відправна точка для втомних тріщин під час повторюваних динамічних хвиль.
Гострі внутрішні кути проти великих скруглень:
У недорогих піщаних виливках або погано обладнаних виплавляльних формах перехід між плоским монтажним клапаном і піднятим кулаком часто залишається під гострим прямим кутом. Динамічні ударні навантаження концентруються безпосередньо вздовж цієї гострої лінії виїмки, а не розсіюються по тілу. Добре сконструйовані литі петлі мають плавні безперервні радіуси переходу та похилі дренажні площини для рівномірного розподілу ударних навантажень, дозволяючи морській воді миттєво стікати.
Баланс товщини стінки лиття:
У ливарному виробництві, якщо шарнірний шарнір відлито товстим і твердим, а монтажний клапан залишається тонким, як папір, метал нерівномірно охолоджується в керамічній формі. Цей диференціал охолодження створює приховані мікроскопічні порожнечі усадки прямо на стику, де напруга найбільша. Правильний інструмент забезпечує рівномірні переходи між стінками, усуваючи внутрішні пустоти перед початком полірування.

Петля
Литі петлі з нержавіючої сталі для морських люків, шафок і панелей доступу до палуби.
ПЕРЕГЛЯНУТИ ЛИТИВНІ ПЕТЛІ →2. Засувки та поворотні замки: деградація пружини та механічне кріплення
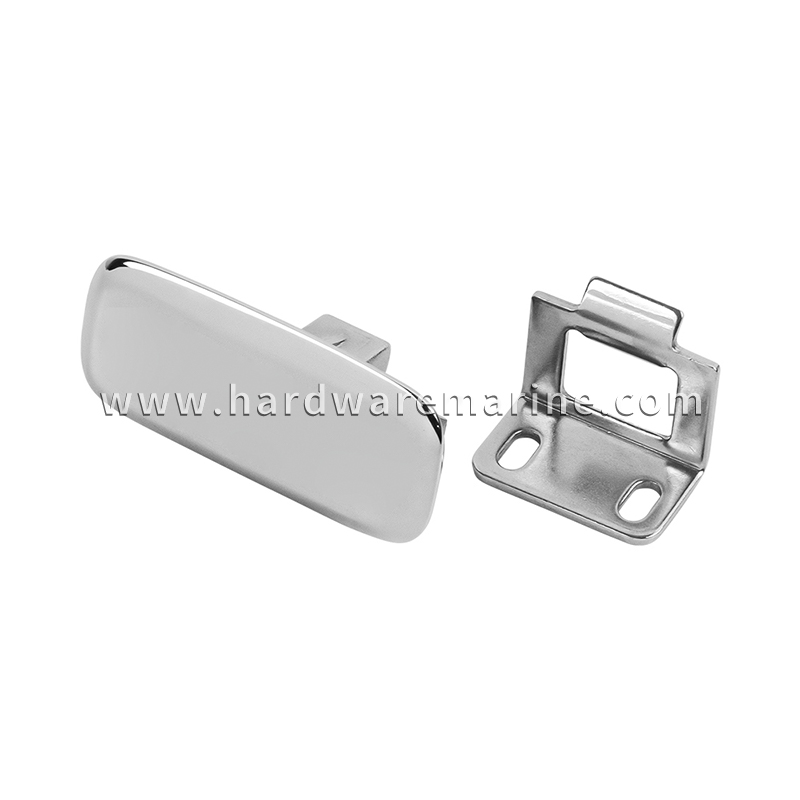
Засувні механізми на люках у підлозі, дверях центральної консолі та отворах для приманки витримують тисячі ударів закривання та безперервну вібрацію корпусу. Дві найпоширеніші скарги на верфі"язичок засувки заклинило всередині і не вискакує"і"поворотний замок розслабився і не закриває люк."
Чому засувки закриваються:
- Корозія внутрішньої пружинної камери:У той час як зовнішній корпус засувки виготовлений з нержавіючої сталі 316, внутрішні пружини стиснення часто виготовляються з нижчого пружинного дроту. Коли відкриті камери засувки захоплюють солону воду, пружина швидко розслаблюється або повністю ламається, залишаючи ковзний засув застрягти всередині.
- Грубі литі кулачкові скоси:Якщо скошена поверхня зачеплення ковзного затвора залишається шорсткою або лише поверхнево відшліфованою, повторні удари по запірній пластині створюють мікрозадири, викликаючи тертя металу об метал, яке швидко зв’язує механізм.
Чому поворотні замки втрачають стиснення:
- Ход валу та ексцентричний знос:Коли зазор між центральним обертовим валом і корпусом занадто слабкий, вібрація двигуна викликає хитання валу. З часом кулачковий важіль нерівномірно зношується проти запірної пластини, звільняючи внутрішній привід і втрачаючи стиснення прокладки люка.
- Відсутність позитивних фіксаторів:Без позитивного позиціонування кулькового фіксатора або синтетичних фіксуючих втулок безперервна вібрація при русі поступово повертає ручку засувки з її заблокованого положення, дозволяючи воді витікати в сухі відділення для зберігання.
3. Витяжні кільця для монтажу врівень: навантаження на ривок і відрив настилу
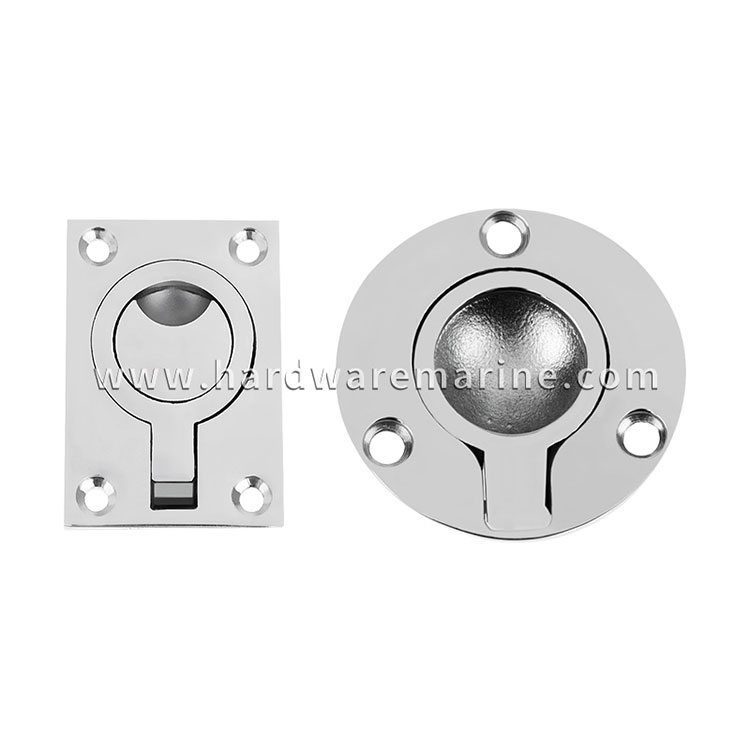
Натяжні кільця, що встановлюються врівень, сконструйовані таким чином, щоб ідеально рівно розміщуватися на палубах з інтенсивним рухом людей, дозволяючи членам екіпажу піднімати важкі панелі підлоги з прокладками, живі колодязі та люки машинного відділення. Однак підняття важкого люка, щільно закритого гумою, створює високу початкову стійкість до розриву. Члени екіпажу рідко тягнуть прямо вгору з відкаліброваною силою; вони смикаються і вихоплюють кільце під кутом.
Уразливість одноточкових поворотних штифтів:Витяжне кільце обертається на горизонтальному фіксуючому штифті всередині литої чашки. Якщо використовуються занижені штифти або неглибокі кріпильні виступи, навантаження під кутом ривка згинають штифт, заклинюючи кільце напіврозкритим або зрізаючи штифт під великим навантаженням.
Дроблення серцевини палуби та розтріскування гелькоуту:Друга основна проблема – це інтерфейс колоди. Стандартні змивні чашки мають вузькі фланці по периметру. Коли хтось сильно смикає за кільце, сила, спрямована вгору, створює потужний важіль, заштовхуючи край зовнішнього фланця вниз, як долото, у гелькоут зі скловолокна. Кріплення тягових кілець безпосередньо в композитних настилах за допомогою гвинтів з листового металу без широких опорних пластин неминуче руйнує серцевину, розтріскує гелькоут і спричиняє проникнення вологи в ламінат настилу.
Тягні кільця
Стяжні кільця для підйому палубних люків і кришок шафок.
ПЕРЕГЛЯНУТИ КІЛЬЦЯ ДЛЯ Стягнення →4. Деталі ливарного виробництва та оздоблення: де справді створюється надійність апаратного забезпечення
Проходячи через нашу ливарну майстерню, ви швидко дізнаєтеся, що різниця між пристосуванням, яке триває десять сезонів, і тим, що виходить з ладу через дванадцять місяців, зводиться до операцій, які неозброєне око часто не помічає на готовій частині.
- Повне видалення вздовж ліній роз’єднання:Там, де стикаються половини керамічної форми, уздовж лінії розділення утворюється мікроскопічний виливок. Якщо оздоблювальні роботи просто відполірують зовнішню поверхню та залишать шорсткі нальоти всередині шарнірних кулаків або зенкерів для гвинтів, ці зубчасті краї діють як вбудовані стояки напруги, де починаються втомні тріщини, одночасно захоплюючи полірувальний пил, який швидко іржавіє.
- Повне ультразвукове очищення та хімічна пасивація:Сама по собі глянцева механічна поліровка для дзеркал не гарантує стійкості до корозії — полірувальні диски можуть розмазати мікроскопічні частинки заліза та віск у мікрозаглибини поверхні. Справжня морська довговічність вимагає повного ультразвукового знежирення з наступною ретельною пасивацією хімічною кислотою, щоб розчинити вільне залізо та відновити непорушний пасивний шар, що самовідновлюється, на всіх внутрішніх і зовнішніх поверхнях.
5. Цеховий контроль якості та контрольний список для суднобудівників
Щоб допомогти інспекторам зі складання яхт, інспекторам з якості та групам закупівель відібрати люкове обладнання високого ризику перед встановленням, наша команда інженерів рекомендує цей практичний 4-етапний протокол фізичної перевірки:
| Інспекційний фокус | Що перевірити рукою та оком | Чому це важливо на човні |
|---|---|---|
| 1. Радіуси кутів і дренаж | Перевірте з'єднання між кулаком і монтажною кришкою. Шукайте плавні, щедрі криві переходу та похилі виїмки для кріплення, а не гострі прямі кути. | Усуває точки концентрації напруги під ударом хвилі; запобігає гниттю стоячої води захисна пасивна плівка. |
| 2. Допуск і відчуття рухомих частин | Керуйте засувками та повертайте замки вручну. Перевірте позитивне, миттєве повернення пружини без сильного тертя та переконайтеся, що поворотні вали не мають вільного бічного коливання. | Розхитані вали відкриваються під дією вібрації двигуна; грубі засувні язики жовчать і зв'язуються після короткого впливу солоної води. |
| 3. Фланець днища та міцність штифта | Огляньте задню частину тягових кілець і петель. Перевірте відповідну товщину стінок, наявність ребер підсилення знизу та важких надійних фіксаторів штифтів. | Запобігає вигину або клацанню поворотних штифтів литих корпусів, коли екіпаж відкриває важкі кришки люків із присмоктуванням. |
| 4. Підкладка підкладки та постільної білизни | Переконайтеся, що зенкери монтажних гвинтів чітко відцентровані без задирок, і переконайтеся, що опорні пластини для наскрізних болтів визначені для всіх точок витягування конструктивних люків. | Рівномірно розподіляє динамічні ударні навантаження на конструкцію корпусу, запобігаючи розтріскуванню гелькоута, висмикуванню гвинта та роздавленню серцевини палуби. |
6. Пошук апаратного забезпечення, створеного для справжньої морської служби
Обладнання для люків ніколи не повинно бути запізнілою думкою при проектуванні судна. Коли клацає петля, заїдає засув або висувається тягуче кільце на воді, власнику човна байдуже, яку марку фурнітури було встановлено — він вважає суднобудівника відповідальним за несправність. Наполягаючи на обладнанні, розробленому з відповідними радіусами для зняття напруги, контурами, що самовідливаються, надійними внутрішніми механізмами та чистою ливарною обробкою, суднобудівники можуть захистити репутацію свого бренду, оптимізувати монтаж конвеєра та усунути дорогі виклики гарантійного обслуговування.
Індивідуальна розробка морського обладнання та виробництво OEM
Andy Marine спеціалізується на рішеннях для суднового обладнання з нержавіючої сталі OEM та ODM, співпрацюючи з виробниками яхт, морськими архітекторами та морськими дистриб’юторами по всьому світу.
Наша команда інженерів працює безпосередньо з вашим технічним персоналом, щоб гарантувати надійну роботу кожного фітинга люка, петлі та запірного механізму за реальних океанських навантажень, починаючи від перевірок проектування для виробництва (DFM) і розробки спеціального інструменту до точного лиття по моделлю, багатоосьової обробки з ЧПК, електрополірування та тестування партій.
Зв’яжіться з нашим інженерним відділом сьогодні, щоб переглянути специфікації апаратного забезпечення вашої колоди або обговорити вимоги до спеціального інструменту для наступної виробничої збірки.


